
-
-
-
-
- 地址:北京市朝阳区曙光西里甲5号院19号楼
- 电话:010-58356984
- 邮编:100028
- 传真:010-58356979
航空工业特种所:党员带头 全力“驯服”新设备
时间:2026-06-26 14:27
来源:中国航空报
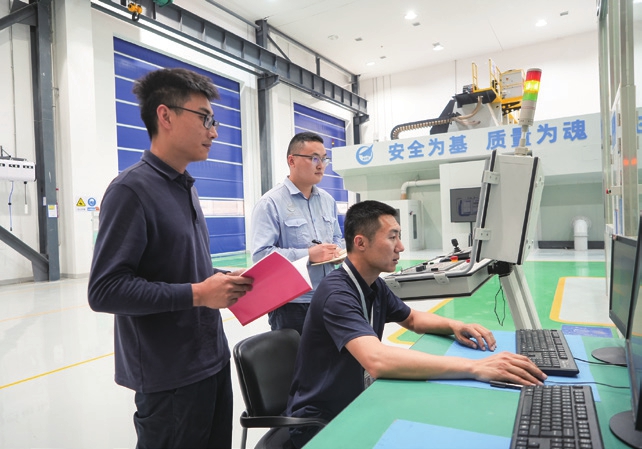
一台崭新的六坐标高速加工设备,淡灰色的机身泛着微微光泽,安放在航空工业特种所数控工程中心的生产现场。
它比周围的机床都要大上一圈,设备进所那天,班组人员围着它转了好几圈,嘴里念叨:“有了先进的设备,雷达罩是不是很快就能生产了?”
然而凑近了一看,全新的数控系统、密密麻麻的操作面板,跟常用的设备根本不是一回事,大家心里多了一丝紧张:“实现稳定生产,路还长着呢。”
数控工程中心四班由党员骨干牵头,开启了对这台大家伙的“驯服”之路。
好设备来了 硬仗才刚刚开始
随着航空装备性能跃升,雷达罩尺寸日益大型化,双曲面外形、薄壁结构和蜂窝夹层特性对加工设备提出了更高要求。
“活儿来了干不了,干着急。”班组成员回忆道。原来传统的五轴数控加工设备渐渐吃力,无法满足雷达罩加工需求,工人只能分区域进行加工,不仅效率低下,还难以保证型面的一致性与连续性。为解决生产制造瓶颈,特种所引进了六坐标加工设备。该设备结构复杂、控制精度极高,在多轴联动、坐标系旋转、空间角度加工、工艺路径规划等方面具有显著优势,能够一次完成雷达罩双曲面结构的整体加工,最大程度减少装夹次数与拼接误差,性能遥遥领先。
当设备摆在面前,大家渐渐意识到:“好设备是基础,从设备到产品,中间横亘着一系列必须攻克的难题。”多轴协同的联动控制、工艺参数的零基础开发、软硬件系统的适配磨合,这一切都要从头做起。
党员董光亮从来都是第一个上手。他迅速把大家聚拢在一起:“怕啥?咱一点一点学,总能摸透它。”白天,他带领班组成员跟着厂家技术人员反复调试、实操验证,不放过任何参数设置和操作细节。晚上,几个人凑到一起复盘笔记、交流心得。
党员的行动是无声的号令。在党员的带动下,团队成员扈广庆迎难而上,光是一条坐标系旋转就改了近20次,笔记本上密密麻麻记满了调试心得和经验教训。工艺技术人员王宪丁面对雷达罩路径规划、蜂窝薄壁防变形、大曲率轮廓精度控制等核心难题,一头扎进海量的仿真模拟里。为了优化一条加工路径,他反复推演十几种方案;为了控制薄壁变形,要在不同的切削参数间做上百次试切验证。那段时间,办公室的灯光总是亮着,经过多次的试错与迭代,团队成功固化出一套专属加工工艺方案。
把经验写成规矩 让大伙都会干
能做出一个合格件与能稳定地批量产出合格件,是两回事。
六坐标联动机床操作链条长,从开机自检、工件装夹、零点标定,到程序导入、仿真验证,再到成品卸件和精度复检,哪一个环节出了纰漏,都会影响最终结果,甚至损坏昂贵的设备。在没有统一标准之前,操作全靠师傅们的经验,新人上手难,出错风险高。于是班组决定,把操作规程系统地梳理出来。
这是一项需要集体智慧的工作。数控工程中心党支部书记薛洪明强调:“每个人要把前期摸索出来的经验和教训汇总起来,一起讨论、一起甄别,让每项规程清晰明确、可执行。”从机床启停标准动作、手轮操作注意事项到坐标系建立、空间旋转与多轴联动控制,从刀具安装、精准对刀到精度动态补偿,从日常点检、维护保养到安全应急与质量追溯,大家一条一条地捋,一条一条地定。结合设备特性与雷达罩加工实际,一整套操作规程应运而生。
有了这套规程,操作不再依赖某个人的经验和手感。班组成员都能按标准上手,确保设备运行有章可循、安全可控,为后续产品高质量、高效率加工奠定了坚实基础。
活干顺了 成绩就出来了
变化是实实在在的。
过去加工一个大型雷达罩,需要在多台设备之间反复倒手、多次装夹找正,不仅耗费大量人力,还极易产生装夹误差,导致型面衔接不连贯,产品合格率也难以得到保障,整个生产周期被拉得很长。现在新设备效能明显提升,加工精度较传统设备提升近40%,单件加工周期缩短20%以上,综合产能实现翻番。经过多批次、多型号雷达罩加工验证,产品一次送检合格率保持在100%。
过去让班组头疼的“老大难”活儿,如今不再是难题了。雷达罩终于实现了真正意义上的自主可控,批量产出的节奏牢牢掌握在自己手里——那个大家伙,终于被“驯服”了。
班组清楚,一个多月以来,那些反复摸索过的参数、字斟句酌写下的规程、深夜里围在一起讨论的时光,才是让冰冷设备真正“活”起来的东西。
攻关之路还在继续,接下来他们准备在精加工阶段下功夫,让型面精度再上一个台阶。